大小刀问题的两种解决办法
大小刀问题
随着加工工件和加工工艺的复杂化,我们在加工过程中经常会用到与刀盘半径大小不一致的刀具,或大或小,有的甚至会超出刀位位置,导致刀与刀之间造成干涉,由此产生“大小刀”问题。下面为大家介绍两种系统下设置大小刀刀库功能的方法。
三菱系统
步骤1
①增加大刀功能,#6415设定大刀刀数;
②#0设1为1把大刀,刀号为23;
③#0#1设1为2把大刀,刀号为21、23;
④#0#1#2设1为3把大刀,刀号为19、21、23
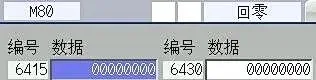
步骤2:参数设置完毕后进行刀库初始化,打开 PLC开关
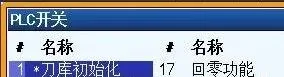
步骤3:选择原点模式,按刀库正转或者刀库反转
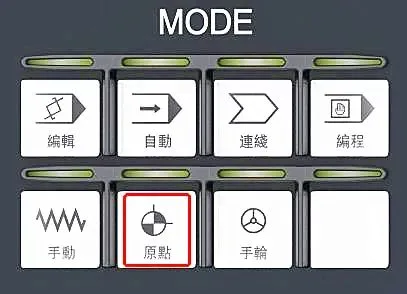
步骤4:初始化完毕后,可使用大刀功能
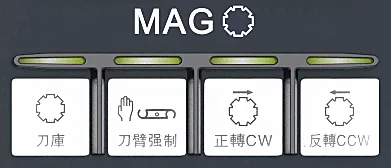
发那科系统
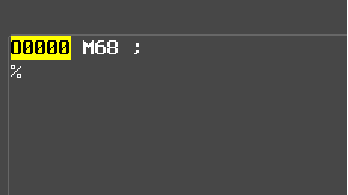
步骤1:刀库初始化,执行M68指令
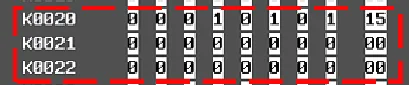
步骤2:打开K6.1设定1,开启大刀功能。定大刀号K20.0-K22.7(T1-T24),相邻刀不可设为大刀
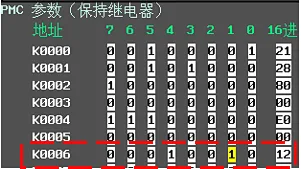
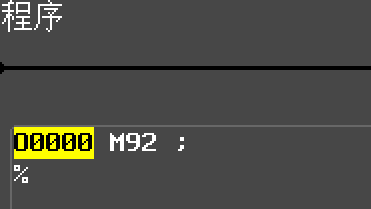
步骤3:M92大刀初始化,执行M92指令
换刀流程
设置大小刀刀库功能后,请知悉以下换刀流程,此流程由机床自动识别完成:
1、主轴大刀换刀库大刀
①主轴大刀先换到大刀套
②换刀
2、主轴大刀换刀库小刀
①主轴大刀先换到大刀套
②换刀
3、主轴小刀换刀库大刀:直接换刀
4、主轴小刀换刀库小刀:直接换刀